Domain 3d-werbemittel.de kaufen?
Wir ziehen mit dem Projekt
3d-werbemittel.de um.
Sind Sie am Kauf der Domain
3d-werbemittel.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain 3d-werbemittel.de kaufen?
Was sind die wichtigsten Merkmale, um eine Innovation als Neuheit zu klassifizieren?
Die wichtigsten Merkmale, um eine Innovation als Neuheit zu klassifizieren, sind Originalität, also das Vorhandensein neuer Ideen oder Konzepte, Kreativität bei der Umsetzung dieser Ideen und die potenzielle Wirkung auf den Markt oder die Gesellschaft. Eine Innovation wird als Neuheit betrachtet, wenn sie einen signifikanten Unterschied zu bestehenden Produkten oder Dienstleistungen aufweist und einen Mehrwert für die Zielgruppe bietet. Letztendlich muss eine Innovation als neu angesehen werden, wenn sie einen neuen Standard setzt oder eine bisher unerfüllte Bedürfnisse adressiert. **
Was ist eine 3D-Visualisierung?
Eine 3D-Visualisierung ist die Erstellung einer dreidimensionalen Darstellung eines Objekts, einer Szene oder eines Modells mithilfe von Computergrafik. Dabei werden verschiedene Techniken wie Modellierung, Texturierung, Beleuchtung und Animation verwendet, um ein realistisches oder stilisiertes Bild zu erzeugen. 3D-Visualisierungen werden in verschiedenen Bereichen wie Architektur, Design, Film und Spieleentwicklung eingesetzt. **
Ähnliche Suchbegriffe für Neuheit
Top-Angebote
Produkte zum Begriff Neuheit:
-
Regele, Stephan: Mach was mit 3D-Druck!Mach was mit 3D-Druck! , Entwickle, drucke und baue deine DIY-Objekte , Federungsset > Sportfederung , Auflage: 2., überarbeitete Auflage, Erscheinungsjahr: 20230421, Autoren: Regele, Stephan, Auflage: 23002, Auflage/Ausgabe: 2., überarbeitete Auflage, Abbildungen: Komplett in Farbe, Keyword: 3D-Drucker; 3D-Modell; Anwendung; Bauen; Fertigung; Fused Deposition Modeling; Konstruktion; Makers; Projekte, Fachschema: 3D-Druck, Fachkategorie: Maker und Hacker-Kultur~3D-Grafik und Modellierung~Handarbeit, Dekoration und Kunsthandwerk, Warengruppe: HC/Informatik/EDV/Sonstiges, UNSPSC: 49019900, Warenverzeichnis für die Außenhandelsstatistik: 49019900, Länge: 240, Breite: 171, Höhe: 26, Gewicht: 916, Produktform: Kartoniert, Genre: Mathematik/Naturwissenschaften/Technik/Medizin,34,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
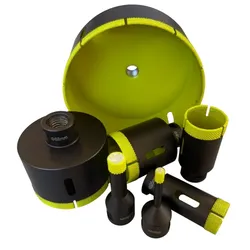
3D-Line-Up Diamantbohrkronen GREEN MAMBA *NEUHEIT* - Ø 82 mm3D-Line-Up Diamantbohrkronen GREEN MAMBA Zwanzig Durchmesser von Ø 6 bis 120 mm in einer Baureihe – damit deckt die GREEN MAMBA praktisch jede Bohrung ab, die im Fliesenlegeralltag anfällt: von der Dübelbohrung bis zum Ausschnitt für die Unterputzdose. M14-Anschluss für den Winkelschleifer, freigegeben für Trocken- und Nassanwendung, und mit dem 3D-Line-Up-Segment. Ø 6–120 mm 20 Durchmesser M14 Anschluss nass + trocken Anwendung 3D-Line-Up Segment Die verfügbaren Durchmesser Ø 6, 8, 10, 12, 14, 20, 25, 32, 35, 40, 45, 50, 55, 60, 65, 68, 82, 100, 110 und 120 mm. Die gängigsten in der Praxis: Ø 6–14 mm Dübel- und Schraubbohrungen – Nutzlänge 35 mm, Gesamtlänge 62 mm Ø 20–40 mm Rohrdurchführungen, Armaturen – Nutzlänge 45 mm, Gesamtlänge 65 mm Ø 50–68 mm Unterputzdosen und größere Durchführungen Ø 82–120 mm große Ausschnitte, Lüftung, Revisionsöffnungen Für welche Materialien Feinsteinzeug, Keramik, Fliesen, dünne Granite und Natursteine, Marmor – und bedingt Glas. „Bedingt Glas“ heißt: mit Vorsicht Glas ist kein Standardeinsatz. Es reagiert völlig anders als Keramik: Es bricht spröde, ohne vorher weich zu werden. Wenn Sie Glas bohren, dann nass, mit sehr geringer Drehzahl, ohne jeden Druck und mit einer Probebohrung an einem Reststück. Für Glas als Regelfall gibt es eigene Werkzeuge. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe nicht mehr schneidet, ist sie oft nicht verbraucht Eine Diamantscheibe, die78,75 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
3D-Line-Up Diamantbohrkronen GREEN MAMBA *NEUHEIT* - Ø 45 mm3D-Line-Up Diamantbohrkronen GREEN MAMBA Zwanzig Durchmesser von Ø 6 bis 120 mm in einer Baureihe – damit deckt die GREEN MAMBA praktisch jede Bohrung ab, die im Fliesenlegeralltag anfällt: von der Dübelbohrung bis zum Ausschnitt für die Unterputzdose. M14-Anschluss für den Winkelschleifer, freigegeben für Trocken- und Nassanwendung, und mit dem 3D-Line-Up-Segment. Ø 6–120 mm 20 Durchmesser M14 Anschluss nass + trocken Anwendung 3D-Line-Up Segment Die verfügbaren Durchmesser Ø 6, 8, 10, 12, 14, 20, 25, 32, 35, 40, 45, 50, 55, 60, 65, 68, 82, 100, 110 und 120 mm. Die gängigsten in der Praxis: Ø 6–14 mm Dübel- und Schraubbohrungen – Nutzlänge 35 mm, Gesamtlänge 62 mm Ø 20–40 mm Rohrdurchführungen, Armaturen – Nutzlänge 45 mm, Gesamtlänge 65 mm Ø 50–68 mm Unterputzdosen und größere Durchführungen Ø 82–120 mm große Ausschnitte, Lüftung, Revisionsöffnungen Für welche Materialien Feinsteinzeug, Keramik, Fliesen, dünne Granite und Natursteine, Marmor – und bedingt Glas. „Bedingt Glas“ heißt: mit Vorsicht Glas ist kein Standardeinsatz. Es reagiert völlig anders als Keramik: Es bricht spröde, ohne vorher weich zu werden. Wenn Sie Glas bohren, dann nass, mit sehr geringer Drehzahl, ohne jeden Druck und mit einer Probebohrung an einem Reststück. Für Glas als Regelfall gibt es eigene Werkzeuge. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe nicht mehr schneidet, ist sie oft nicht verbraucht Eine Diamantscheibe, die50,25 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
3D-Line-Up Diamantbohrkronen GREEN MAMBA *NEUHEIT* - Ø 40 mm3D-Line-Up Diamantbohrkronen GREEN MAMBA Zwanzig Durchmesser von Ø 6 bis 120 mm in einer Baureihe – damit deckt die GREEN MAMBA praktisch jede Bohrung ab, die im Fliesenlegeralltag anfällt: von der Dübelbohrung bis zum Ausschnitt für die Unterputzdose. M14-Anschluss für den Winkelschleifer, freigegeben für Trocken- und Nassanwendung, und mit dem 3D-Line-Up-Segment. Ø 6–120 mm 20 Durchmesser M14 Anschluss nass + trocken Anwendung 3D-Line-Up Segment Die verfügbaren Durchmesser Ø 6, 8, 10, 12, 14, 20, 25, 32, 35, 40, 45, 50, 55, 60, 65, 68, 82, 100, 110 und 120 mm. Die gängigsten in der Praxis: Ø 6–14 mm Dübel- und Schraubbohrungen – Nutzlänge 35 mm, Gesamtlänge 62 mm Ø 20–40 mm Rohrdurchführungen, Armaturen – Nutzlänge 45 mm, Gesamtlänge 65 mm Ø 50–68 mm Unterputzdosen und größere Durchführungen Ø 82–120 mm große Ausschnitte, Lüftung, Revisionsöffnungen Für welche Materialien Feinsteinzeug, Keramik, Fliesen, dünne Granite und Natursteine, Marmor – und bedingt Glas. „Bedingt Glas“ heißt: mit Vorsicht Glas ist kein Standardeinsatz. Es reagiert völlig anders als Keramik: Es bricht spröde, ohne vorher weich zu werden. Wenn Sie Glas bohren, dann nass, mit sehr geringer Drehzahl, ohne jeden Druck und mit einer Probebohrung an einem Reststück. Für Glas als Regelfall gibt es eigene Werkzeuge. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe nicht mehr schneidet, ist sie oft nicht verbraucht Eine Diamantscheibe, die45,50 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter

-
Wie kann man 3D-Druck mit 123D Design durchführen?
Um 3D-Druck mit 123D Design durchzuführen, muss man zuerst ein 3D-Modell in der Software erstellen. Dies kann entweder durch Zeichnen von Grundformen oder durch Importieren von vorhandenen Modellen erfolgen. Nachdem das Modell fertiggestellt ist, kann man es in ein geeignetes Dateiformat exportieren, wie zum Beispiel STL. Diese Datei kann dann an einen 3D-Drucker gesendet werden, der das Modell Schicht für Schicht aufbaut. **
-
Wie beeinflusst die 3D-Visualisierung die Architektur- und Baubranche in Bezug auf Planung, Design und Präsentation von Projekten?
Die 3D-Visualisierung hat die Architektur- und Baubranche revolutioniert, indem sie es ermöglicht, Projekte vor der eigentlichen Umsetzung realistisch darzustellen. Dadurch können Architekten und Bauherren besser verstehen, wie das endgültige Gebäude aussehen wird, und Änderungen vornehmen, bevor die Bauarbeiten beginnen. Die 3D-Visualisierung ermöglicht es auch, verschiedene Designoptionen zu prüfen und die besten Lösungen zu finden, was zu effizienteren Planungsprozessen führt. Darüber hinaus können Projekte mithilfe von 3D-Visualisierungen überzeugender präsentiert werden, was die Kommunikation mit Kunden und Investoren verbessert und die Chancen auf erfolgreiche Projektumsetzungen erhöht. **
-
Verändert die Neuheit des Accounts das CS:GO-Matchmaking?
Nein, die Neuheit des Accounts hat keinen direkten Einfluss auf das CS:GO-Matchmaking. Das Matchmaking-System basiert hauptsächlich auf dem Rang des Spielers und der Elo-Bewertung, um Spieler mit ähnlichem Können zusammenzubringen. Die Neuheit des Accounts kann jedoch indirekt eine Rolle spielen, da neue Spieler möglicherweise noch nicht genügend Spiele gespielt haben, um ihren genauen Rang zu bestimmen. **
-
Welches Filament 3d Druck?
Welches Filament 3D Druck? Diese Frage bezieht sich auf die Auswahl des richtigen Materials für den 3D-Druckprozess. Es gibt verschiedene Arten von Filamenten wie PLA, ABS, PETG, TPU und viele mehr, die jeweils unterschiedliche Eigenschaften und Anwendungen haben. Die Wahl des richtigen Filaments hängt von verschiedenen Faktoren ab, wie z.B. der gewünschten Festigkeit, Flexibilität, Hitzebeständigkeit und Farbe des gedruckten Objekts. Es ist wichtig, das geeignete Filament entsprechend den Anforderungen des Projekts auszuwählen, um optimale Ergebnisse zu erzielen. Letztendlich sollte die Frage "Welches Filament 3D Druck?" sorgfältig überlegt und entsprechend beantwortet werden, um die gewünschten Ergebnisse zu erzielen. **
Was ist 3D-Druck?
3D-Druck ist ein Verfahren, bei dem ein dreidimensionales Objekt Schicht für Schicht aufgebaut wird. Dabei wird ein digitales Modell des Objekts in kleine Schichten zerlegt und anschließend Schicht für Schicht aus einem Material wie Kunststoff oder Metall aufgebaut. Der 3D-Druck ermöglicht es, komplexe Formen und Strukturen herzustellen, die mit herkömmlichen Fertigungsmethoden oft nicht möglich wären. **
Was ist 3D-Druck?
3D-Druck ist ein Verfahren, bei dem ein dreidimensionales Objekt Schicht für Schicht aufgebaut wird. Dabei wird ein digitales Modell des Objekts in kleine Schichten zerlegt und dann nacheinander aus einem Material wie Kunststoff, Metall oder Keramik gedruckt. Der 3D-Druck ermöglicht die Herstellung von komplexen und individuellen Objekten, die mit herkömmlichen Fertigungsmethoden oft nicht realisierbar wären. **
Top-Angebote
Produkte zum Begriff Neuheit:
-
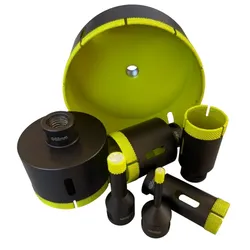
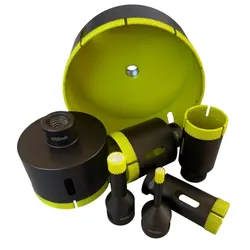
3D-Line-Up Diamantbohrkronen GREEN MAMBA *NEUHEIT* - Ø 25 mm3D-Line-Up Diamantbohrkronen GREEN MAMBA Zwanzig Durchmesser von Ø 6 bis 120 mm in einer Baureihe – damit deckt die GREEN MAMBA praktisch jede Bohrung ab, die im Fliesenlegeralltag anfällt: von der Dübelbohrung bis zum Ausschnitt für die Unterputzdose. M14-Anschluss für den Winkelschleifer, freigegeben für Trocken- und Nassanwendung, und mit dem 3D-Line-Up-Segment. Ø 6–120 mm 20 Durchmesser M14 Anschluss nass + trocken Anwendung 3D-Line-Up Segment Die verfügbaren Durchmesser Ø 6, 8, 10, 12, 14, 20, 25, 32, 35, 40, 45, 50, 55, 60, 65, 68, 82, 100, 110 und 120 mm. Die gängigsten in der Praxis: Ø 6–14 mm Dübel- und Schraubbohrungen – Nutzlänge 35 mm, Gesamtlänge 62 mm Ø 20–40 mm Rohrdurchführungen, Armaturen – Nutzlänge 45 mm, Gesamtlänge 65 mm Ø 50–68 mm Unterputzdosen und größere Durchführungen Ø 82–120 mm große Ausschnitte, Lüftung, Revisionsöffnungen Für welche Materialien Feinsteinzeug, Keramik, Fliesen, dünne Granite und Natursteine, Marmor – und bedingt Glas. „Bedingt Glas“ heißt: mit Vorsicht Glas ist kein Standardeinsatz. Es reagiert völlig anders als Keramik: Es bricht spröde, ohne vorher weich zu werden. Wenn Sie Glas bohren, dann nass, mit sehr geringer Drehzahl, ohne jeden Druck und mit einer Probebohrung an einem Reststück. Für Glas als Regelfall gibt es eigene Werkzeuge. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe nicht mehr schneidet, ist sie oft nicht verbraucht Eine Diamantscheibe, die36,00 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Knaus, Stephan: 3D-Druck mit Resin3D-Druck mit Resin , mSLA, DLP und SLA für Einsteiger und Maker , Spurstangen & -köpfe > Sportfederung , Erscheinungsjahr: 20250731, Titel der Reihe: mitp praxis##, Autoren: Knaus, Stephan, Seitenzahl/Blattzahl: 200, Keyword: 3D-Druck; 3D-Druck mit Resin; 3D-Druck-Trends; 3D-Druck-Tutorials; 3D-Drucke nachbearbeiten; 3D-Drucker; 3D-Modelle; 3D-Modelling; DIY-Projekte mit Resin; DLP-Drucker; Detaildrucke; Druckerwartung Resin; Druckfehler beheben; Druckvorlagen für Resin; Einstieg in Resin-Druck; Geschenke; Geschenkideen aus dem 3D-Drucker; Hobby-3D-Druck; Kunstharz; Maker; Miniaturen; Miniaturen drucken; Nachbearbeitung; Präzisionsdruck; Resin; Resin für Modellbau; Resin-Druck-Projekte; Resin-Druck-Tipps; Resin-Drucke lackieren; Resin-Drucker kalibrieren; Resin-Druckverfahren; Resin-Materialien; Resindrucker; Resindrucker Anleitung; Resindrucker für Anfänger; SLA; SLA-Drucker; STL; Slicer; buch; bücher, Fachschema: 3D-Druck~Computer / PC-Hardware, Fachkategorie: 3D-Grafik und Modellierung~Computerhardware, Warengruppe: HC/Hardware, UNSPSC: 49019900, Warenverzeichnis für die Außenhandelsstatistik: 49019900, Länge: 240, Breite: 170, Höhe: 9, Gewicht: 1, Produktform: Klappenbroschur,29,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Regele, Stephan: Mach was mit 3D-Druck!Mach was mit 3D-Druck! , Entwickle, drucke und baue deine DIY-Objekte , Federungsset > Sportfederung , Auflage: 2., überarbeitete Auflage, Erscheinungsjahr: 20230421, Autoren: Regele, Stephan, Auflage: 23002, Auflage/Ausgabe: 2., überarbeitete Auflage, Abbildungen: Komplett in Farbe, Keyword: 3D-Drucker; 3D-Modell; Anwendung; Bauen; Fertigung; Fused Deposition Modeling; Konstruktion; Makers; Projekte, Fachschema: 3D-Druck, Fachkategorie: Maker und Hacker-Kultur~3D-Grafik und Modellierung~Handarbeit, Dekoration und Kunsthandwerk, Warengruppe: HC/Informatik/EDV/Sonstiges, UNSPSC: 49019900, Warenverzeichnis für die Außenhandelsstatistik: 49019900, Länge: 240, Breite: 171, Höhe: 26, Gewicht: 916, Produktform: Kartoniert, Genre: Mathematik/Naturwissenschaften/Technik/Medizin,34,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
3D-Line-Up Diamantbohrkronen GREEN MAMBA *NEUHEIT* - Ø 82 mm3D-Line-Up Diamantbohrkronen GREEN MAMBA Zwanzig Durchmesser von Ø 6 bis 120 mm in einer Baureihe – damit deckt die GREEN MAMBA praktisch jede Bohrung ab, die im Fliesenlegeralltag anfällt: von der Dübelbohrung bis zum Ausschnitt für die Unterputzdose. M14-Anschluss für den Winkelschleifer, freigegeben für Trocken- und Nassanwendung, und mit dem 3D-Line-Up-Segment. Ø 6–120 mm 20 Durchmesser M14 Anschluss nass + trocken Anwendung 3D-Line-Up Segment Die verfügbaren Durchmesser Ø 6, 8, 10, 12, 14, 20, 25, 32, 35, 40, 45, 50, 55, 60, 65, 68, 82, 100, 110 und 120 mm. Die gängigsten in der Praxis: Ø 6–14 mm Dübel- und Schraubbohrungen – Nutzlänge 35 mm, Gesamtlänge 62 mm Ø 20–40 mm Rohrdurchführungen, Armaturen – Nutzlänge 45 mm, Gesamtlänge 65 mm Ø 50–68 mm Unterputzdosen und größere Durchführungen Ø 82–120 mm große Ausschnitte, Lüftung, Revisionsöffnungen Für welche Materialien Feinsteinzeug, Keramik, Fliesen, dünne Granite und Natursteine, Marmor – und bedingt Glas. „Bedingt Glas“ heißt: mit Vorsicht Glas ist kein Standardeinsatz. Es reagiert völlig anders als Keramik: Es bricht spröde, ohne vorher weich zu werden. Wenn Sie Glas bohren, dann nass, mit sehr geringer Drehzahl, ohne jeden Druck und mit einer Probebohrung an einem Reststück. Für Glas als Regelfall gibt es eigene Werkzeuge. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe nicht mehr schneidet, ist sie oft nicht verbraucht Eine Diamantscheibe, die78,75 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Was sind die wichtigsten Merkmale, um eine Innovation als Neuheit zu klassifizieren?
Die wichtigsten Merkmale, um eine Innovation als Neuheit zu klassifizieren, sind Originalität, also das Vorhandensein neuer Ideen oder Konzepte, Kreativität bei der Umsetzung dieser Ideen und die potenzielle Wirkung auf den Markt oder die Gesellschaft. Eine Innovation wird als Neuheit betrachtet, wenn sie einen signifikanten Unterschied zu bestehenden Produkten oder Dienstleistungen aufweist und einen Mehrwert für die Zielgruppe bietet. Letztendlich muss eine Innovation als neu angesehen werden, wenn sie einen neuen Standard setzt oder eine bisher unerfüllte Bedürfnisse adressiert. **
-
Was ist eine 3D-Visualisierung?
Eine 3D-Visualisierung ist die Erstellung einer dreidimensionalen Darstellung eines Objekts, einer Szene oder eines Modells mithilfe von Computergrafik. Dabei werden verschiedene Techniken wie Modellierung, Texturierung, Beleuchtung und Animation verwendet, um ein realistisches oder stilisiertes Bild zu erzeugen. 3D-Visualisierungen werden in verschiedenen Bereichen wie Architektur, Design, Film und Spieleentwicklung eingesetzt. **
-
Wie kann man 3D-Druck mit 123D Design durchführen?
Um 3D-Druck mit 123D Design durchzuführen, muss man zuerst ein 3D-Modell in der Software erstellen. Dies kann entweder durch Zeichnen von Grundformen oder durch Importieren von vorhandenen Modellen erfolgen. Nachdem das Modell fertiggestellt ist, kann man es in ein geeignetes Dateiformat exportieren, wie zum Beispiel STL. Diese Datei kann dann an einen 3D-Drucker gesendet werden, der das Modell Schicht für Schicht aufbaut. **
-
Wie beeinflusst die 3D-Visualisierung die Architektur- und Baubranche in Bezug auf Planung, Design und Präsentation von Projekten?
Die 3D-Visualisierung hat die Architektur- und Baubranche revolutioniert, indem sie es ermöglicht, Projekte vor der eigentlichen Umsetzung realistisch darzustellen. Dadurch können Architekten und Bauherren besser verstehen, wie das endgültige Gebäude aussehen wird, und Änderungen vornehmen, bevor die Bauarbeiten beginnen. Die 3D-Visualisierung ermöglicht es auch, verschiedene Designoptionen zu prüfen und die besten Lösungen zu finden, was zu effizienteren Planungsprozessen führt. Darüber hinaus können Projekte mithilfe von 3D-Visualisierungen überzeugender präsentiert werden, was die Kommunikation mit Kunden und Investoren verbessert und die Chancen auf erfolgreiche Projektumsetzungen erhöht. **
Ähnliche Suchbegriffe für Neuheit
-
3D-Line-Up Diamantbohrkronen GREEN MAMBA *NEUHEIT* - Ø 45 mm3D-Line-Up Diamantbohrkronen GREEN MAMBA Zwanzig Durchmesser von Ø 6 bis 120 mm in einer Baureihe – damit deckt die GREEN MAMBA praktisch jede Bohrung ab, die im Fliesenlegeralltag anfällt: von der Dübelbohrung bis zum Ausschnitt für die Unterputzdose. M14-Anschluss für den Winkelschleifer, freigegeben für Trocken- und Nassanwendung, und mit dem 3D-Line-Up-Segment. Ø 6–120 mm 20 Durchmesser M14 Anschluss nass + trocken Anwendung 3D-Line-Up Segment Die verfügbaren Durchmesser Ø 6, 8, 10, 12, 14, 20, 25, 32, 35, 40, 45, 50, 55, 60, 65, 68, 82, 100, 110 und 120 mm. Die gängigsten in der Praxis: Ø 6–14 mm Dübel- und Schraubbohrungen – Nutzlänge 35 mm, Gesamtlänge 62 mm Ø 20–40 mm Rohrdurchführungen, Armaturen – Nutzlänge 45 mm, Gesamtlänge 65 mm Ø 50–68 mm Unterputzdosen und größere Durchführungen Ø 82–120 mm große Ausschnitte, Lüftung, Revisionsöffnungen Für welche Materialien Feinsteinzeug, Keramik, Fliesen, dünne Granite und Natursteine, Marmor – und bedingt Glas. „Bedingt Glas“ heißt: mit Vorsicht Glas ist kein Standardeinsatz. Es reagiert völlig anders als Keramik: Es bricht spröde, ohne vorher weich zu werden. Wenn Sie Glas bohren, dann nass, mit sehr geringer Drehzahl, ohne jeden Druck und mit einer Probebohrung an einem Reststück. Für Glas als Regelfall gibt es eigene Werkzeuge. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe nicht mehr schneidet, ist sie oft nicht verbraucht Eine Diamantscheibe, die50,25 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
3D-Line-Up Diamantbohrkronen GREEN MAMBA *NEUHEIT* - Ø 40 mm3D-Line-Up Diamantbohrkronen GREEN MAMBA Zwanzig Durchmesser von Ø 6 bis 120 mm in einer Baureihe – damit deckt die GREEN MAMBA praktisch jede Bohrung ab, die im Fliesenlegeralltag anfällt: von der Dübelbohrung bis zum Ausschnitt für die Unterputzdose. M14-Anschluss für den Winkelschleifer, freigegeben für Trocken- und Nassanwendung, und mit dem 3D-Line-Up-Segment. Ø 6–120 mm 20 Durchmesser M14 Anschluss nass + trocken Anwendung 3D-Line-Up Segment Die verfügbaren Durchmesser Ø 6, 8, 10, 12, 14, 20, 25, 32, 35, 40, 45, 50, 55, 60, 65, 68, 82, 100, 110 und 120 mm. Die gängigsten in der Praxis: Ø 6–14 mm Dübel- und Schraubbohrungen – Nutzlänge 35 mm, Gesamtlänge 62 mm Ø 20–40 mm Rohrdurchführungen, Armaturen – Nutzlänge 45 mm, Gesamtlänge 65 mm Ø 50–68 mm Unterputzdosen und größere Durchführungen Ø 82–120 mm große Ausschnitte, Lüftung, Revisionsöffnungen Für welche Materialien Feinsteinzeug, Keramik, Fliesen, dünne Granite und Natursteine, Marmor – und bedingt Glas. „Bedingt Glas“ heißt: mit Vorsicht Glas ist kein Standardeinsatz. Es reagiert völlig anders als Keramik: Es bricht spröde, ohne vorher weich zu werden. Wenn Sie Glas bohren, dann nass, mit sehr geringer Drehzahl, ohne jeden Druck und mit einer Probebohrung an einem Reststück. Für Glas als Regelfall gibt es eigene Werkzeuge. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe nicht mehr schneidet, ist sie oft nicht verbraucht Eine Diamantscheibe, die45,50 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
3D-Line-Up Diamantbohrkronen GREEN MAMBA *NEUHEIT* - Ø 32 mm3D-Line-Up Diamantbohrkronen GREEN MAMBA Zwanzig Durchmesser von Ø 6 bis 120 mm in einer Baureihe – damit deckt die GREEN MAMBA praktisch jede Bohrung ab, die im Fliesenlegeralltag anfällt: von der Dübelbohrung bis zum Ausschnitt für die Unterputzdose. M14-Anschluss für den Winkelschleifer, freigegeben für Trocken- und Nassanwendung, und mit dem 3D-Line-Up-Segment. Ø 6–120 mm 20 Durchmesser M14 Anschluss nass + trocken Anwendung 3D-Line-Up Segment Die verfügbaren Durchmesser Ø 6, 8, 10, 12, 14, 20, 25, 32, 35, 40, 45, 50, 55, 60, 65, 68, 82, 100, 110 und 120 mm. Die gängigsten in der Praxis: Ø 6–14 mm Dübel- und Schraubbohrungen – Nutzlänge 35 mm, Gesamtlänge 62 mm Ø 20–40 mm Rohrdurchführungen, Armaturen – Nutzlänge 45 mm, Gesamtlänge 65 mm Ø 50–68 mm Unterputzdosen und größere Durchführungen Ø 82–120 mm große Ausschnitte, Lüftung, Revisionsöffnungen Für welche Materialien Feinsteinzeug, Keramik, Fliesen, dünne Granite und Natursteine, Marmor – und bedingt Glas. „Bedingt Glas“ heißt: mit Vorsicht Glas ist kein Standardeinsatz. Es reagiert völlig anders als Keramik: Es bricht spröde, ohne vorher weich zu werden. Wenn Sie Glas bohren, dann nass, mit sehr geringer Drehzahl, ohne jeden Druck und mit einer Probebohrung an einem Reststück. Für Glas als Regelfall gibt es eigene Werkzeuge. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe nicht mehr schneidet, ist sie oft nicht verbraucht Eine Diamantscheibe, die37,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
3D-Line-Up Diamantbohrkronen GREEN MAMBA *NEUHEIT* - Ø 50 mm3D-Line-Up Diamantbohrkronen GREEN MAMBA Zwanzig Durchmesser von Ø 6 bis 120 mm in einer Baureihe – damit deckt die GREEN MAMBA praktisch jede Bohrung ab, die im Fliesenlegeralltag anfällt: von der Dübelbohrung bis zum Ausschnitt für die Unterputzdose. M14-Anschluss für den Winkelschleifer, freigegeben für Trocken- und Nassanwendung, und mit dem 3D-Line-Up-Segment. Ø 6–120 mm 20 Durchmesser M14 Anschluss nass + trocken Anwendung 3D-Line-Up Segment Die verfügbaren Durchmesser Ø 6, 8, 10, 12, 14, 20, 25, 32, 35, 40, 45, 50, 55, 60, 65, 68, 82, 100, 110 und 120 mm. Die gängigsten in der Praxis: Ø 6–14 mm Dübel- und Schraubbohrungen – Nutzlänge 35 mm, Gesamtlänge 62 mm Ø 20–40 mm Rohrdurchführungen, Armaturen – Nutzlänge 45 mm, Gesamtlänge 65 mm Ø 50–68 mm Unterputzdosen und größere Durchführungen Ø 82–120 mm große Ausschnitte, Lüftung, Revisionsöffnungen Für welche Materialien Feinsteinzeug, Keramik, Fliesen, dünne Granite und Natursteine, Marmor – und bedingt Glas. „Bedingt Glas“ heißt: mit Vorsicht Glas ist kein Standardeinsatz. Es reagiert völlig anders als Keramik: Es bricht spröde, ohne vorher weich zu werden. Wenn Sie Glas bohren, dann nass, mit sehr geringer Drehzahl, ohne jeden Druck und mit einer Probebohrung an einem Reststück. Für Glas als Regelfall gibt es eigene Werkzeuge. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber ein Vielfaches – wenn die Drehzahl passt. Wenn die Scheibe nicht mehr schneidet, ist sie oft nicht verbraucht Eine Diamantscheibe, die55,00 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Verändert die Neuheit des Accounts das CS:GO-Matchmaking?
Nein, die Neuheit des Accounts hat keinen direkten Einfluss auf das CS:GO-Matchmaking. Das Matchmaking-System basiert hauptsächlich auf dem Rang des Spielers und der Elo-Bewertung, um Spieler mit ähnlichem Können zusammenzubringen. Die Neuheit des Accounts kann jedoch indirekt eine Rolle spielen, da neue Spieler möglicherweise noch nicht genügend Spiele gespielt haben, um ihren genauen Rang zu bestimmen. **
-
Welches Filament 3d Druck?
Welches Filament 3D Druck? Diese Frage bezieht sich auf die Auswahl des richtigen Materials für den 3D-Druckprozess. Es gibt verschiedene Arten von Filamenten wie PLA, ABS, PETG, TPU und viele mehr, die jeweils unterschiedliche Eigenschaften und Anwendungen haben. Die Wahl des richtigen Filaments hängt von verschiedenen Faktoren ab, wie z.B. der gewünschten Festigkeit, Flexibilität, Hitzebeständigkeit und Farbe des gedruckten Objekts. Es ist wichtig, das geeignete Filament entsprechend den Anforderungen des Projekts auszuwählen, um optimale Ergebnisse zu erzielen. Letztendlich sollte die Frage "Welches Filament 3D Druck?" sorgfältig überlegt und entsprechend beantwortet werden, um die gewünschten Ergebnisse zu erzielen. **
-
Was ist 3D-Druck?
3D-Druck ist ein Verfahren, bei dem ein dreidimensionales Objekt Schicht für Schicht aufgebaut wird. Dabei wird ein digitales Modell des Objekts in kleine Schichten zerlegt und anschließend Schicht für Schicht aus einem Material wie Kunststoff oder Metall aufgebaut. Der 3D-Druck ermöglicht es, komplexe Formen und Strukturen herzustellen, die mit herkömmlichen Fertigungsmethoden oft nicht möglich wären. **
-
Was ist 3D-Druck?
3D-Druck ist ein Verfahren, bei dem ein dreidimensionales Objekt Schicht für Schicht aufgebaut wird. Dabei wird ein digitales Modell des Objekts in kleine Schichten zerlegt und dann nacheinander aus einem Material wie Kunststoff, Metall oder Keramik gedruckt. Der 3D-Druck ermöglicht die Herstellung von komplexen und individuellen Objekten, die mit herkömmlichen Fertigungsmethoden oft nicht realisierbar wären. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.